
- Všechno
- Název produktu
- Klíčová slova
- Model produktu
- Souhrn produktu
- Popis výrobku
- Fulltextové vyhledávání


Zobrazení:0 Autor:Editor webu Čas publikování: 2026-09-20 Původ:Stránky


V prostředí s vysokými vibracemi a na hustých elektrických panelech určuje spolehlivost drátového spojení provozní dobu provozu celého systému. Inženýři a nákupní týmy musí vyvážit potřebu rychlé montáže a dostupnosti údržby s rizikem náhodných zkratů, koroze a mechanického selhání během opakovaných cyklů spojování. Vyhodnocení strukturálních rozdílů mezi samčími a samičími rychlospojkami – a určení, kdy podmínky aplikace vyžadují plně izolovaný design – je nezbytné pro splnění bezpečnostních požadavků a udržení dlouhodobé elektrické kontinuity. Vidíme, jak se výrobci panelů potýkají s občasnými poruchami jednoduše proto, že nesrovnali typy svorek nebo izolační materiály. Tato příručka rozebírá mechanickou anatomii systémů rychlého odpojení. Dozvíte se, jak sladit izolační materiály s požadavky na životní prostředí, předcházet běžným chybám krimpování a specifikovat správné součásti pro váš další projekt kabelového svazku.
Spolehlivost určuje mechanika spojení: Strukturální integrita samičích rychlospojek (zásuvka) určuje přídržnou sílu a odolnost proti vibracím při spárování se samčím výstupkem.
Izolace zmírňuje katastrofické selhání: Přechod z holých nebo částečně izolovaných konektorů na plně izolovanou svorku eliminuje riziko zkříženého fázování a jiskření ve skříních s vysokou hustotou.
Nástroje se rovnají výkonu: Více než 80 % selhání rychlého odpojení pochází z nesprávného krimpování; sladění materiálu koncovky (nylon vs. vinyl) se správným kalibrovaným ráčnovým nástrojem je nesmlouvavé.
Je vyžadováno přizpůsobení prostředí: Výběr musí brát v úvahu tepelné cykly, vystavení vlhkosti a proudové zatížení, aby se zabránilo poklesu napětí a tepelné degradaci.
Stanovení základních kritérií úspěchu pro dvoudílné spojovací systémy vyžaduje pochopení jejich primární funkce v dílně. Tyto komponenty umožňují rychlou montáž a demontáž bez nutnosti pájení. Poskytují modulární přístup k elektroinstalaci a umožňují technikům rychle zaměňovat komponenty, přemosťovat obvody nebo provádět diagnostiku. Tato vymoženost však přináší mechanické proměnné. Fyzické rozhraní mezi dvěma polovinami musí udržovat konzistentní kontaktní tlak při tepelné roztažnosti a mechanickém šoku.
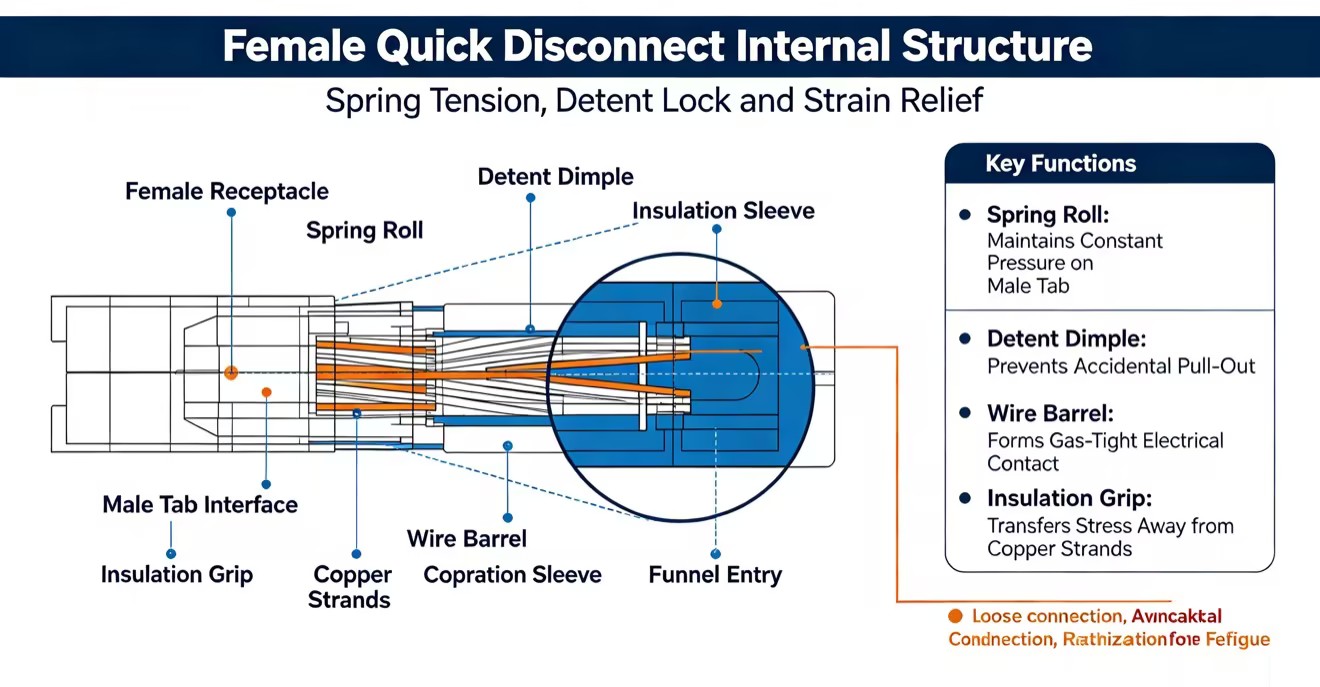
Struktura nádoby má válcované okraje navržené tak, aby pevně sevřely samčí čepel. Tyto hrany fungují jako pružinové členy. Po vložení se mírně ohýbají směrem ven a vyvíjejí nepřetržitý tlak směrem dovnitř proti poutku. Vnitřní zarážky často zapadají do odpovídajícího otvoru na samčí čepeli, poskytují hmatové cvaknutí a zabraňují náhodnému vytažení. Při specifikaci svorek pro rychlé odpojení samice musí technici vyhodnotit mechanické působení krytu. Nasune se přes zástrčku a vytvoří bezpečný, plynotěsný elektrický kontakt. Toto plynotěsné těsnění zabraňuje kyslíku, aby se dostal k styčným povrchům, a účinně tak zastavuje oxidaci před jejím spuštěním.
Požadavky na sílu vložení versus sílu vytažení diktují použitelnost na montážní lince. Standardní koncovky vyžadují ke spojení značný tlak palce. Varianty nízké vkládací síly (LIF) mění napětí pružiny válcovaných hran. Snižují únavu obsluhy při velkoobjemové výrobě při zachování dostatečné odolnosti proti vytažení. Drátěný válec a izolační rukojeť poskytují zásadní odlehčení od tahu. Hlaveň zajišťuje holé měděné prameny, zatímco sekundární rukojeť se upíná na plášť drátu. To přenáší fyzické napětí pryč z jemného elektrického kontaktního bodu, což zajišťuje, že drát nepraskne pod napětím.
Systém jazýčku a jazýčku spoléhá na samčí čepel působící jako základní kontaktní bod. Je to pevný, plochý kus lisovaného kovu. Jeho strukturální integrita podporuje napětí pružiny aplikované zásuvkou. Standardizace šířek lopatek zajišťuje vzájemnou kompatibilitu mezi různými výrobci a typy zařízení. Tloušťky se také liší, typicky v rozmezí od 0,020' do 0,032', což přímo ovlivňuje proudovou kapacitu a fyzickou tuhost poutka.
| Standardní šířka jazýčku | Metrický ekvivalent | Typická aplikace |
|---|---|---|
| 0,250' | 6,3 mm | Kompresory HVAC, automobilová relé, vysoce výkonná zařízení. |
| 0,187' | 4,8 mm | Reproduktory, koncové spínače, obvody řízení středního tahu. |
| 0,110' | 2,8 mm | Mikrospínače, nízkonapěťové snímače, kompaktní elektronika. |
Zaskakovací otvor umístěný blízko špičky samčího jazýčku slouží specifické uzamykací funkci. Zarovná se s důlkem nebo vyvýšenou západkou uvnitř zásuvky. Jakmile se spáruje, důlek spadne do otvoru. Toto mechanické blokování vyžaduje k rozpojení zřetelnou tažnou sílu, čímž je spojení chráněno proti okolním vibracím od motorů nebo relé.
Spade konektory používají plochý samec a samice a běžně se používají v ovládacích panelech, spotřebičích, relé a spínačích. Bullet konektory používají kulatý kolík a zásuvku, díky čemuž jsou vhodné pro inline drátová spojení a kabely vedené úzkými prostory. Pro připojení součástí jsou obecně preferovány rýhované konektory, zatímco kuličkové konektory jsou užitečné tam, kde je vyžadováno kompaktní vedení a flexibilní připojení vodičů.
Porovnání úrovní izolace pomáhá určit nejbezpečnější a nejvíce vyhovující přístup pro konkrétní prostředí. Holé kovové spoje vyvolávají v moderních, těsně zabalených skříních katastrofu. Výběr správné strategie izolace snižuje riziko a zároveň vyvažuje rychlost montáže a stopu komponent.
Neizolované svorky jsou vyrobeny z holého kovu a používají se hlavně ve vysokoteplotních nebo speciálně chráněných aplikacích, kde je plastová izolace nevhodná. Částečně izolované koncovky používají plastovou objímku k zakrytí oblasti krimpování drátu, zatímco protilehlá část zůstává odkrytá. Poskytují určitou ochranu vodičů, ale mají vyšší riziko náhodného kontaktu nebo zkratu, takže jsou vhodnější pro aplikace, kde jsou svorky správně rozmístěny a chráněny.
.
Upgrade na plně izolovaný terminál poskytuje komplexní bezpečnostní bariéru. Plastové pouzdro zcela přesahuje spojovací mechanismus. Když se mužská a samičí polovina spojí, nezůstane žádný holý kov vystaven okolnímu prostředí. Tato konstrukce zabraňuje zkratům v těsných prostorech, kde by se dráty mohly otírat o uzemněné kovové součásti šasi.
Výsledky bezpečnosti se v dílně dramaticky zlepšují. Prodloužené pouzdro chrání před náhodným dotykem nástroje během údržby pod napětím. Faktory shody také řídí přijetí. Splnění norem UL a CSA pro dotykově bezpečné připojení je u spotřebitelských spotřebičů a průmyslových zařízení povinné. Plně izolovaná konstrukce zajišťuje, že zařízení projde přísným testováním dielektrické odolnosti a bezpečnostními certifikacemi, aniž by vyžadovalo sekundární stínění nebo teplem smrštitelné bužírky.
Výběr správného polymeru pro pouzdro terminálu určuje jeho přežití v terénu. Každý materiál nabízí odlišné výhody a způsoby selhání na základě teploty, chemické expozice a mechanického namáhání.
| Izolační materiál | Tolerance teploty | Mechanická odolnost | Ideální aplikace |
|---|---|---|---|
| vinyl (PVC) | Až 75 °C (167 °F) | Náchylné k praskání při extrémním chladu nebo přílišném krimpování. | Cenově výhodné vnitřní rozvody, standardní ovládací panely. |
| Nylon | Až 105 °C (221 °F) | Odolává praskání, flexibilní, vynikající odolnost proti rozpouštědlům. | Stroje s vysokými vibracemi, motorové prostory automobilů, chladné počasí. |
| Tepelné smršťování | Až 125 °C (257 °F) | Maximální odlehčení tahu, vytváří vodotěsné těsnění. | Mořské prostředí, exteriér automobilů, těžké vybavení. |
PVC je nákladově efektivní izolační materiál pro standardní vnitřní aplikace, ale při nízkých teplotách nebo během krimpování může zkřehnout nebo prasknout. Nylon nabízí lepší odolnost vůči teplu, olejům, chemikáliím a mechanickému namáhání, díky čemuž je vhodný pro automobilová a průmyslová zařízení. Tepelně smrštitelná izolace poskytuje dodatečnou ochranu proti vlhkosti a zmírňuje pnutí, takže je dobrou volbou pro mořské, venkovní a další prostředí vystavené vodě nebo soli.
Převedení vlastností terminálu do měřitelných výsledků výkonu zajišťuje spolehlivost systému. Nákup se nemůže spoléhat pouze na vizuální podobnost. Vyhodnocení kompatibility průřezu vodiče, jmenovitých proudů a mechanického uchycení určuje, jak bude připojení fungovat při maximálním provozním zatížení.
Průmyslové standardní barevné kódování zjednodušuje montáž a zabraňuje katastrofickým neshodám. Systém je univerzální napříč výrobci. Tato vizuální zkratka umožňuje technikům okamžitě uchopit správnou součást bez měření průměru hlavně.
| Izolace Barva | Rozsah měřidla vodiče (AWG) | Typické typy vodičů |
|---|---|---|
| Red | 22 - 18 AWG | Vedení snímačů, LED osvětlení, slaboproudé signály. |
| Modrý | 16 - 14 AWG | Standardní řídicí obvody, automobilové příslušenství, malé motory. |
| Žluť | 12 - 10 AWG | Rozvod energie, výkonová relé, hlavní zemnící vedení. |
Nebezpečí poddimenzování nebo předimenzování svorek vzhledem k počtu pramenů drátu je vážné. Zatlačením vodiče 14 AWG do červené svorky se přestřihnou vnější měděné prameny, čímž se sníží proudová zatížitelnost a vytvoří se lokalizované horké místo. Naopak krimpování vodiče 18 AWG v modré svorce má za následek uvolněné spojení. Hlaveň se nemůže dostatečně stlačit, aby sevřela tenký drát, což vede k nevyhnutelnému vytažení při vibracích.
Materiál svorek ovlivňuje proudovou kapacitu a elektrický výkon. Mosaz poskytuje dobrou vodivost pro standardní aplikace, zatímco slitiny mědi se často používají pro obvody s vyšším proudem. Pocínování pomáhá chránit oba materiály před oxidací a korozí. Bezpečné spojení samec-samice je také důležité, protože vysoký přechodový odpor může způsobit pokles napětí, přehřátí a poškození okolní izolace.
Zařízení s vysokými vibracemi, jako jsou generátory, těžké stroje a vozidla, mohou postupně uvolnit koncové spoje. Zásuvkové rychlospojky s uzamykacími prvky poskytují lepší držení zajištěním zásuvky k samčímu jazýčku. To pomáhá předcházet náhodnému odpojení a udržovat stabilní elektrické spojení v aplikacích s vysokými vibracemi.
Různá odvětví používají rychlé odpojení na základě přísných regulačních a ekologických požadavků. Škálovatelnost ve výrobě závisí na výběru komponent, které se rychle montují a zároveň splňují specifické požadavky na životnost koncového prostředí.
Automobilové a lodní elektrické systémy jsou vystaveny vlhkosti, soli, vibracím a vysokým teplotám. Nylonové nebo teplem smrštitelné plně izolované koncovky poskytují v těchto podmínkách lepší ochranu proti korozi a problémům s připojením. Zásuvkové rychloupínací svorky se běžně používají pro reléové bloky, světla, navijáky a lodní elektrická zařízení, což umožňuje připojovat, vyměňovat nebo udržovat součásti bez řezání a spojování vodičů.
Požadavky na kabeláž s vysokou hustotou vyžadují použití plně izolovaných svorek, aby se zabránilo přeslechům a zkratům. Moderní ovládací panely obsahují stovky relé, stykačů a PLC do kompaktních rozměrů. Odkrytý kov v těchto prostředích vyvolává obloukové výboje, pokud bludný drátek přemostí mezeru.
Škálovatelnost při stavbě panelů závisí na rychlosti. Rychlost montáže a demontáže pomocí předem nalisovaných rychlospojek daleko předčí tradiční šroubové svorky. Technici mohou ukončit celé kabelové svazky na vyhrazené přípravné stanici a poté jednoduše připojit přípojky k součástem panelu. Tento modulární pracovní postup zkracuje dobu montáže a snižuje chyby související s kroutícím momentem, které jsou běžné u šroubovacích spojů.
Zařízení a spotřebiče HVAC často vystavují koncové spoje vysokým teplotám a vibracím motoru. Vysokoteplotní svorky mohou být vyžadovány pro topná tělesa, ovládání pece, kompresory a motory ventilátorů. V těchto aplikacích jsou široce používány standardní 0,250' jazýčky, což usnadňuje výměnu a údržbu s běžně dostupnými velikostmi terminálů.
Identifikace běžných bodů selhání během instalace a používání během životního cyklu zabraňuje nákladným záručním nárokům. I ten nejkvalitnější terminál selže, pokud je aplikován nesprávně nebo je vystaven podmínkám přesahujícím jeho konstrukční parametry.
Použití nesprávného lisovacího nástroje může způsobit uvolnění nebo poškození koncovek. Nedostatečné zalisování může umožnit vytažení drátu, zatímco nadměrné zalisování může poškodit měděné prameny nebo izolaci. Kalibrovaný ráčnový krimpovací nástroj pomáhá zajistit stálý tlak a bezpečné spojení. Správná krimpovací hlava by měla být také vybrána pro velikost koncovky a izolační materiál, jako je nylon nebo PVC.
| Režim selhání krimpování | Vizuální indikátor | Hlavní příčina |
|---|---|---|
| Podkrimpované | Drát se snadno vytahuje; sud vypadá kulatý. | Použita nesprávná velikost matrice; nástroj není plně cyklován. |
| Překrimpované | Izolace rozdělená; stříhat prameny drátu. | Nadměrná síla; průřez vodiče je pro terminál příliš velký. |
| Asymetrické krimpování | Hlaveň drcená naplocho pouze na jedné straně. | Použití standardních kleští místo tvarované matrice. |
Změny teploty mohou způsobit malé pohyby mezi samčím a samičím vývodem, což může opotřebovat ochranné pokovení a vést ke korozi třením. To může časem zvýšit elektrický odpor a způsobit přehřátí. Pocínované mosazné nebo měděné koncovky poskytují lepší ochranu proti korozi, zatímco vysokopevnostní samičí koncovky pomáhají snižovat pohyb a udržovat stabilní spojení.
Svorky pro rychlé odpojení mohou po opakovaném připojení a odpojení ztratit přídržnou sílu. V průběhu času se zásuvka může uvolnit, což zvyšuje elektrický odpor a riziko přehřátí. Během údržby by měly být svorky, které se připojují příliš snadno nebo se cítí uvolněné, zkontrolovány a v případě potřeby vyměněny, aby bylo zachováno spolehlivé elektrické připojení.
Zkontrolujte aktuální krimpovací nástroje na vaší montážní lince pro přísnou kompatibilitu s vybranými materiály koncovek.
Vyžádejte si technické listy výrobce k ověření údajů o přídržné síle a prahových hodnotách poklesu napětí.
Proveďte fyzické tahové testy na počátečních šaržích vzorků, abyste zajistili, že vaše krimpovací profily splňují průmyslové standardy.
Implementujte barevně kódovaný inventární systém, abyste zabránili nesouladu tloušťky drátu během rychlé montáže.
Odpověď: Plně izolovaná svorka má plastové pouzdro, které zcela pokrývá jak oblast krimpování drátu, tak kovové protilehlé připojení, čímž zabraňuje náhodným zkratům. Částečně izolovaná koncovka zakrývá pouze válec krimpovacího drátu, přičemž kovový jazýček nebo zásuvka zůstávají odkryté.
Odpověď: Velikost je měřena šířkou otvoru nádoby, navržená tak, aby odpovídala konkrétní šířce samčího poutka. Nejběžnější průmyslové velikosti jsou 0,250' (6,3 mm), 0,187' (4,8 mm) a 0,110' (2,8 mm).
Odpověď: Ne. Při použití standardních kleští se vyvine nerovnoměrný tlak, který může popraskat izolaci nebo správně zajistit prameny drátu. Pro bezpečné, plynotěsné spojení je nutný kalibrovaný rohatkový krimpovač určený pro izolované koncovky.
Odpověď: Tavení je obvykle způsobeno vysokým elektrickým odporem vytvářejícím přebytečné teplo. To je způsobeno uvolněným spojením (slabá přídržná síla), nesprávným zalisováním nebo překročením jmenovitého proudu materiálu koncovky.
Odpověď: Nylonové izolované koncovky jsou vynikající v chladném počasí a ve vysoce namáhaných prostředích. Vinyl (PVC) má tendenci křehnout a může prasknout pod bodem mrazu nebo během krimpovacího procesu, zatímco nylon zůstává pružný a odolný.
Odpověď: Průmyslový standard je červený pro vodič 22-18 AWG, modrý pro vodič 16-14 AWG a žlutý pro vodič 12-10 AWG. Tím je zajištěno, že správná svorka odpovídá vhodnému průřezu vodiče.